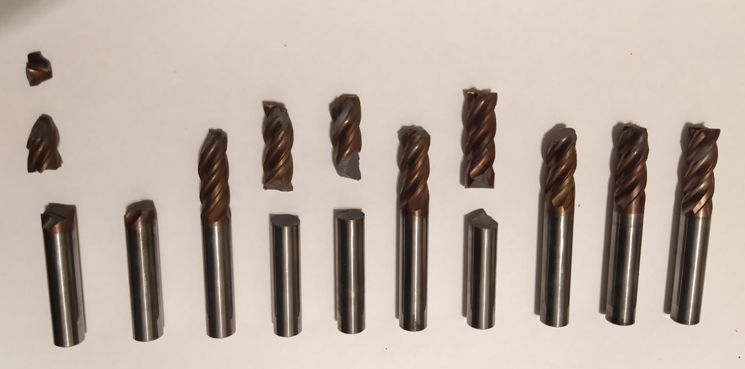
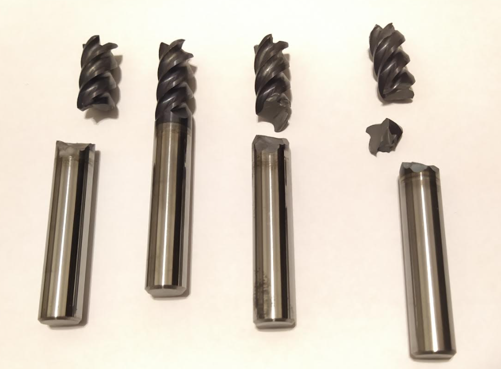
Repozytorium zawiera dane pomiarowe z procesu frezowania wraz z metadanymi opisującymi parametry procesu.
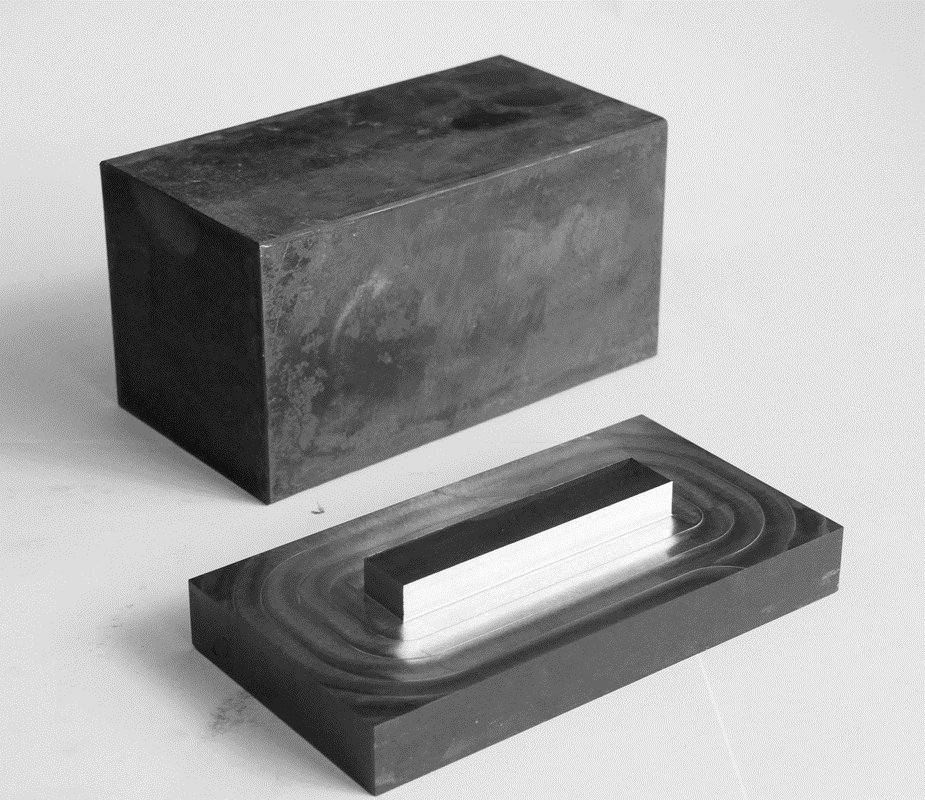
Charakterystyka próbek
- materiał: 42 CrMo4 (tolerancja wykonania IT12)
- wymiary: prostopadłościan 80x80x150 mm
- twardość: mierzona dla każdej próbki – wartość podana w metadanych
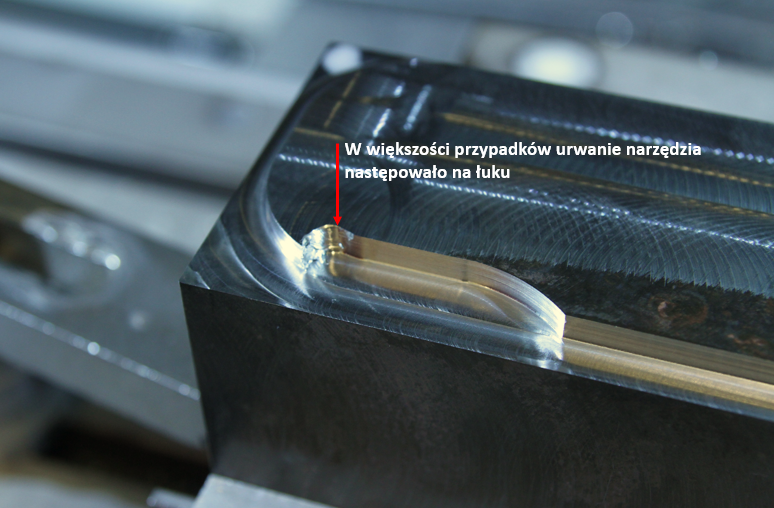
Po lewej widoczne próbki przed i po procesie frezowania.
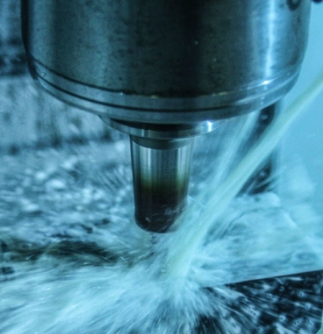
Parametry obróbki
- Frez palcowy o średnicy 10 mm
- Frezowanie na głębokość ADOC: 5 lub 10 mm
- Frezowanie symulujące niekorzystne warunki pracy narzędzia – RDOC: 8 mm średnicy frezu w materiale – liczba cykli na warstwę: 4
- Frezowanie z optymalnymi parametrami dla narzędzia – RDOC: 4,5 mm średnicy frezu w materiale – liczba cykli na warstwę: 7
- Prędkość obrotowa wrzeciona: 3200 obr/min
- Prędkość posuwu: 640 mm/min.
Parametry rejestracji danych:
- częstotliwość próbkowania sygnałów drganiowych: 25 kHz
- częstotliwość próbkowania sygnałów prądowych: 0,5 kHz
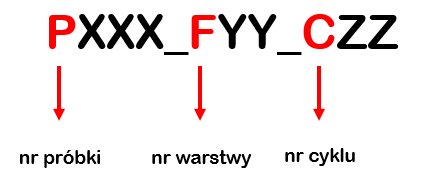
Oznaczenie rekordów danych
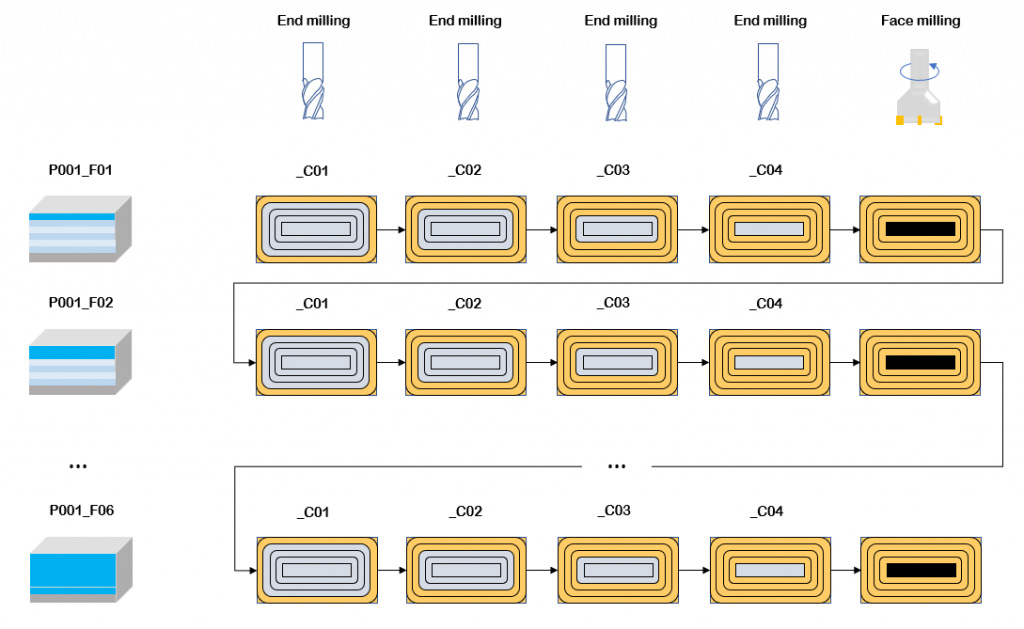
Ze względu, że frezowanie podzielono na warstwy i cykle, każdy pomiar (cykl) opisany jest unikalnym oznaczeniem zawierającym informacje o próbce, warstwie i cyklu, którego dotyczą dane.
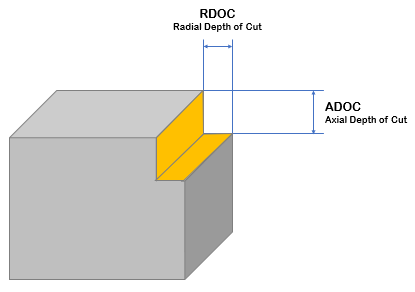
Parametry ADOC i RDOC
ADOC – głębokość skrawania wgłąb próbki
RDOC – głębokość skrawania bocznego
W przypadku realizowanych badań parametr ADOC przyjmował wartości 5 i 10 mm (zgodne z dopuszczalnymi parametrami skrawania dla używanych narzędzi), natomiast RDOC przyjmował wartości 4,5 mm (maksymalna dopuszczalna wartość przez producenta narzędzia) i 8 mm (nieoptymalnie dobrana wartość przyspieszająca zużycie narzędzia).
Cykle i warstwy
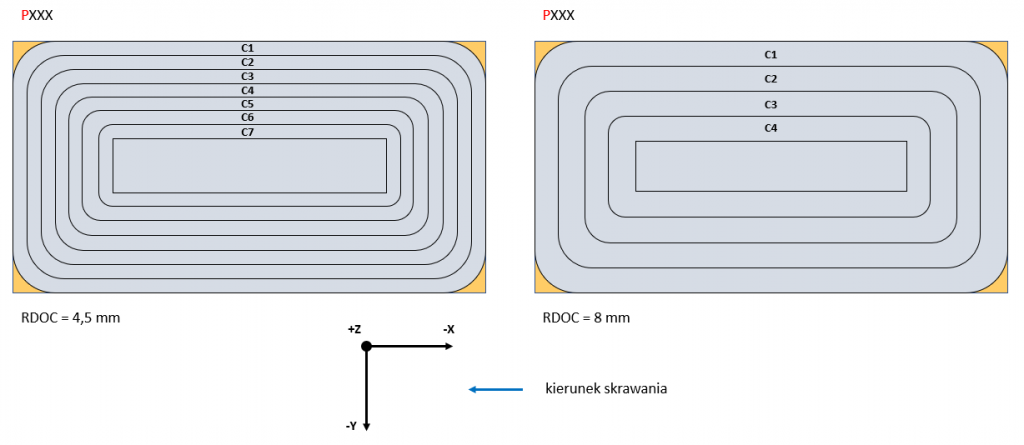
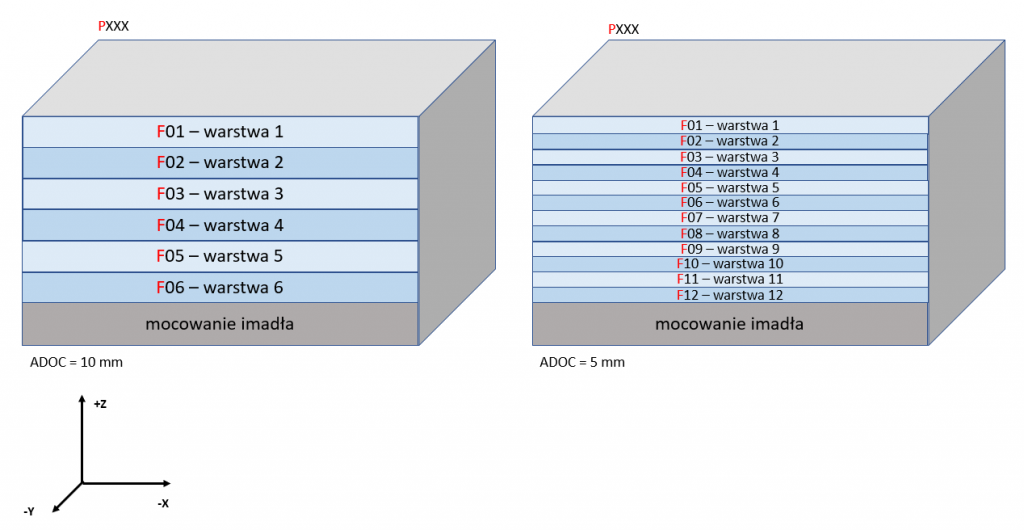
Przebieg realizacji procesu
Pojedynczy proces frezowania to cykl, który wykonywany był zawsze zgodnie z ruchem wskazówek zegara. Pierwszy cykl zawsze zawierał również ścinanie rogów próbki (widoczne w sekcji interpretacja danych). Po wykonaniu ostatniego cyklu (4 lub 7 w zależności od parametru RDOC) następowało planowanie powierzchni, a następnie baza narzędzia obniżana była o parametr ADOC. Proces frezowania ponownie zaczynał się od cyklu nr 1 (C01), na kolejnej warstwie (np. F02). Procedura powtarzana była do osiągnięcia ostatniej warstwy (6 lub 12 w zależności od parametru ADOC) i ostatniego cyklu lub przerywana w momencie uszkodzenia narzędzia. Próbka na której nastąpiło uszkodzenie narzędzia nie brała udziału w kolejnych pomiarach.
Interpretacja danych
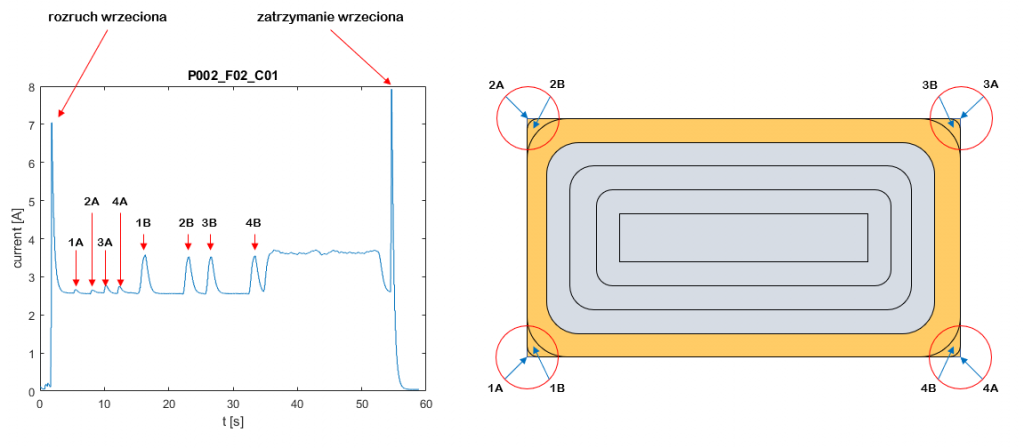
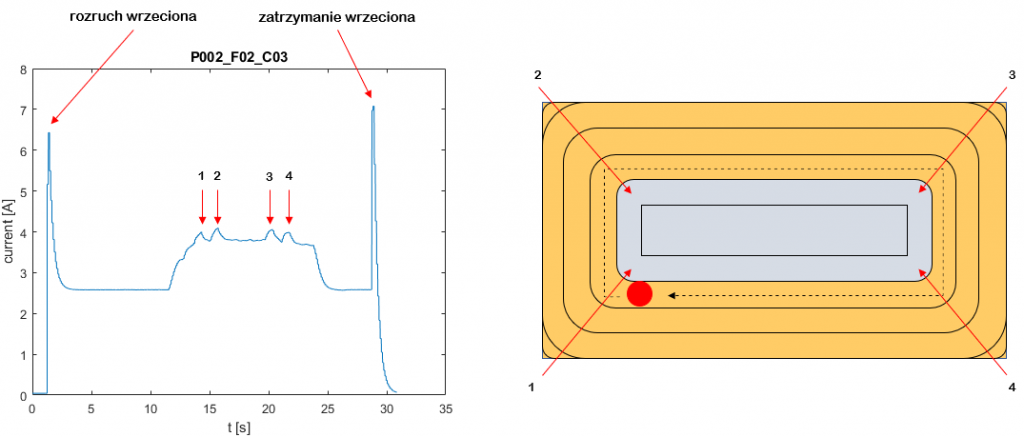
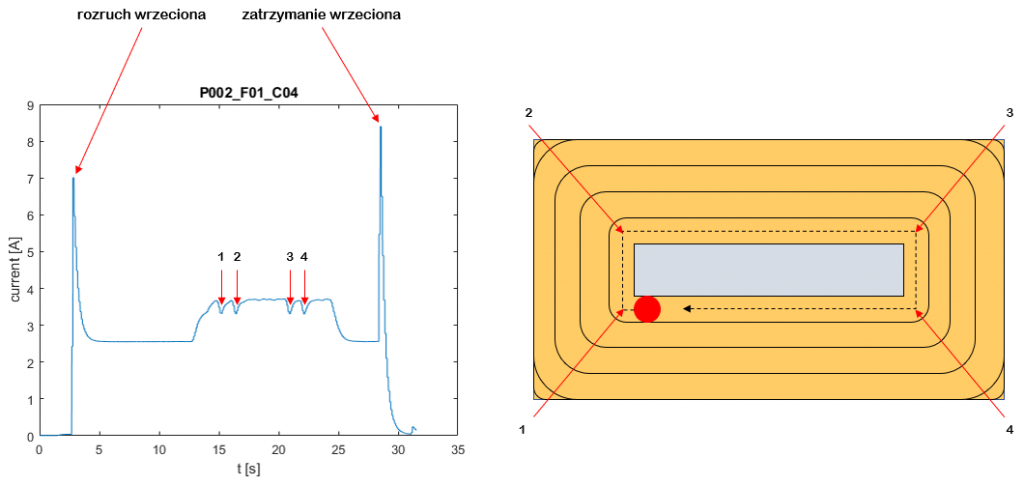
Na przykładzie wartości natężenia prądu wrzeciona, poniżej wyjaśniono schemat procesu frezowania poszczególnych cykli. Rysunki i wykresy opracowano na podstawie frezowania próbki nr 2 z parametrem RDOC = 8 mm.
Po ścięciu wszystkich rogów, frez zaczynał cykl właściwy – pełen kontakt z materiałem po ścięciu rogu 4B.
W przypadku cykli 2 i 3 (gdy RDOC = 8 mm) oraz cykli 2-6 (gdy RDOC = 4,5 mm), przejście do frezowania w innym kierunku odbywało się ruchem krzywoliniowym (po łuku, przy czym z każdym kolejnym cyklem łuk miał mniejszy promień). W tym przypadku prędkość posuwu na łuku zwiększana była do 960 mm/min.
W przypadku cyklu 4 (gdy RDOC = 8 mm) oraz cyklu 7 (gdy RDOC = 4,5 mm), przejście do frezowania w innym kierunku polegało na wyjściu frezu z materiału (w danym, a następnie wykonaniu ruchu w kierunku prostopadłym, stąd wyspa pozostająca na próbce po ostatnim cyklu zawsze miała kształt prostokąta bez zaokrąglonych rogów (widoczne na rysunkach poniżej). W tym przypadku prędkość posuwu nie zmieniała się.
Przebieg rejestrowanych sygnałów w czasie rzeczywistym podczas realizacji procesu frezowania pokazano na filmie poniżej.
Metadane
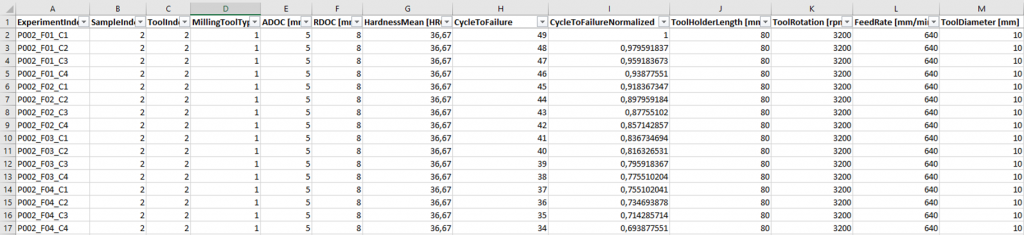
Plik z metadanymi zawiera informacje o parametrach procesu powiązanych z każdym z zarejestrowanych cykli procesu frezowania.
- 1: oznaczenie rekordu
- 2: numer próbki
- 3: numer narzędzia
- 4: typ narzędzia
- 5: ADOC
- 6: RDOC
- 7: średnia twardość próbki na podstawie co najmniej 3 pomiarów
- 8: ilość cykli pozostałych do uszkodzenia narzędzia (0 – uszkodzenie), wartość bezwzględna
- 9: ilość cykli pozostałych do uszkodzenia narzędzia (0 – uszkodzenie), wartości znormalizowane do przedziału 0-1
- 10: długość oprawki narzędziowej
- 11: prędkość obrotowa wrzeciona
- 12: prędkość posuwu
- 13: średnica frezu
Zrealizowane przypadki
- frezowanie przy optymalnych ustawieniach parametrów procesu (RDOC = 4,5 mm)
- frezowanie przy nieoptymalnych ustawieniach parametrów procesu (RDOC = 8 mm)
- frezowanie narzędziami zamontowanymi do oprawek o różnych długościach (80 i 160 mm)
- frezowanie narzędziami dwóch różnych producentów (typ narzędzia (4): 1 – Van Hoorn; 2 – PARA Tooling)